Language

Antes de que una fábrica vea su ficha técnica, deben ejecutarse treinta y dos comprobaciones de validación distintas. Esta publicación cubre la capa automatizada que aplica dichas comprobaciones para que la producción no descubra lagunas evitables. Si desea obtener la lista campo por campo de lo que contiene una ficha técnica, puede consultarla aquí: factory-ready-tech-pack. Si busca detalles específicos sobre los puntos de medición, los encontrará aquí: POM accuracy. Esta publicación retoma el tema donde aquellos terminan y se centra en lo que debe validarse, no en lo que debe completarse.
La estructura de validación se agrupa en cuatro familias: integridad, coherencia interna, capacidad de fabricación y entrega. Dentro de cada familia existen comprobaciones específicas que evitan el retrabajo y los retrasos en las fábricas reales. La narrativa popular en el mercado se centra en la velocidad de generación. La realidad es que la velocidad de generación y la profundidad de la validación son variables independientes. Una especificación que se produce en segundos pero que no supera las comprobaciones básicas solo traslada el descubrimiento de defectos a una etapa posterior del calendario.
El posicionamiento es importante. El campo competitivo se ha dividido en dos bandos. Uno genera algo —un patrón, un archivo .DXF, un renderizado, un borrador de ficha técnica— y lo considera la meta. El otro almacena el registro en PLM o PIM y asume que todo lo que llega es correcto. Ninguno de los dos valida. La brecha entre la producción de una especificación y la aceptación de la misma por parte de la fábrica sin una ronda de revisiones es donde residen sus costes, retrasos y retrabajos. The F* Word se sitúa en ese espacio como la capa de validación y orquestación. Genera una ficha técnica lista para fábrica en un plazo de 8 a 10 minutos a partir de un diseño de prenda, incluyendo la lista de materiales (BOM) y las notas de confección, y también genera paneles de inspiración como la parte inicial del mismo flujo de trabajo. No es un PLM, ni un simulador 3D, ni un generador de imágenes. El factor diferenciador son las comprobaciones que se ejecutan antes de que la especificación salga de la empresa.
La validación resulta rentable cuando evita que la fábrica tenga que adivinar. Las cuatro familias siguientes recogen los puntos donde las suposiciones aún se cuelan en la entrega. Cada familia incluye ejemplos que puede automatizar hoy mismo.
Para compradores, diseñadores y responsables de merchandising, esta es la diferencia fundamental entre un archivo de diseño y una especificación lista para producción. Si desea una visión más profunda de la capa de fichas técnicas inteligentes, consulte AI tech packs, y para conocer el contexto de la orquestación del flujo de trabajo, consulte pre-production workflow software.

La mayoría de las páginas de proveedores celebran la rapidez con la que pueden generar algo. El CAD de patrones y los simuladores 3D como Gerber AccuMark, Lectra, CLO y Browzwear son excelentes para la creación y visualización de patrones. Las suites PLM como Centric y PTC FlexPLM son excelentes para el mantenimiento de registros estructurados y la visibilidad interfuncional. Las herramientas de generación de imágenes pueden proporcionar tableros de ideas rápidamente. Esas son fortalezas reales.
El límite es que la generación y el almacenamiento no son validación. Un archivo .DXF de una herramienta de patrones no es, por sí solo, una entrega de fábrica. Hemos tratado esa distinción en profundidad aquí: DXF files are not factory handoff. Del mismo modo, la inteligencia de patrones sin comprobaciones cruzadas no resuelve las contradicciones que causan el retrabajo, lo cual analizamos aquí: pattern intelligence vs tech pack validation. La vista de índice en un PLM no ejecuta comprobaciones de discrepancias de unidades entre páginas, ni reconcilia los SKU de la lista de materiales con los catálogos de los proveedores. La especificación puede estar presente, pero no está probada ni lista.
Existen dos resultados cuando se confía en la velocidad de generación sin profundidad de validación. Primero, las fábricas tratan su primera entrega como un resumen, no como una especificación. Segundo, la ronda de revisiones se traslada a etapas posteriores, donde el tiempo es más costoso. Es común ver que un borrador de ficha técnica inicie un ciclo de muestreo que cuesta una semana por cada iteración. La validación traslada ese coste de vuelta a la preproducción, donde los cambios son más baratos y rápidos.
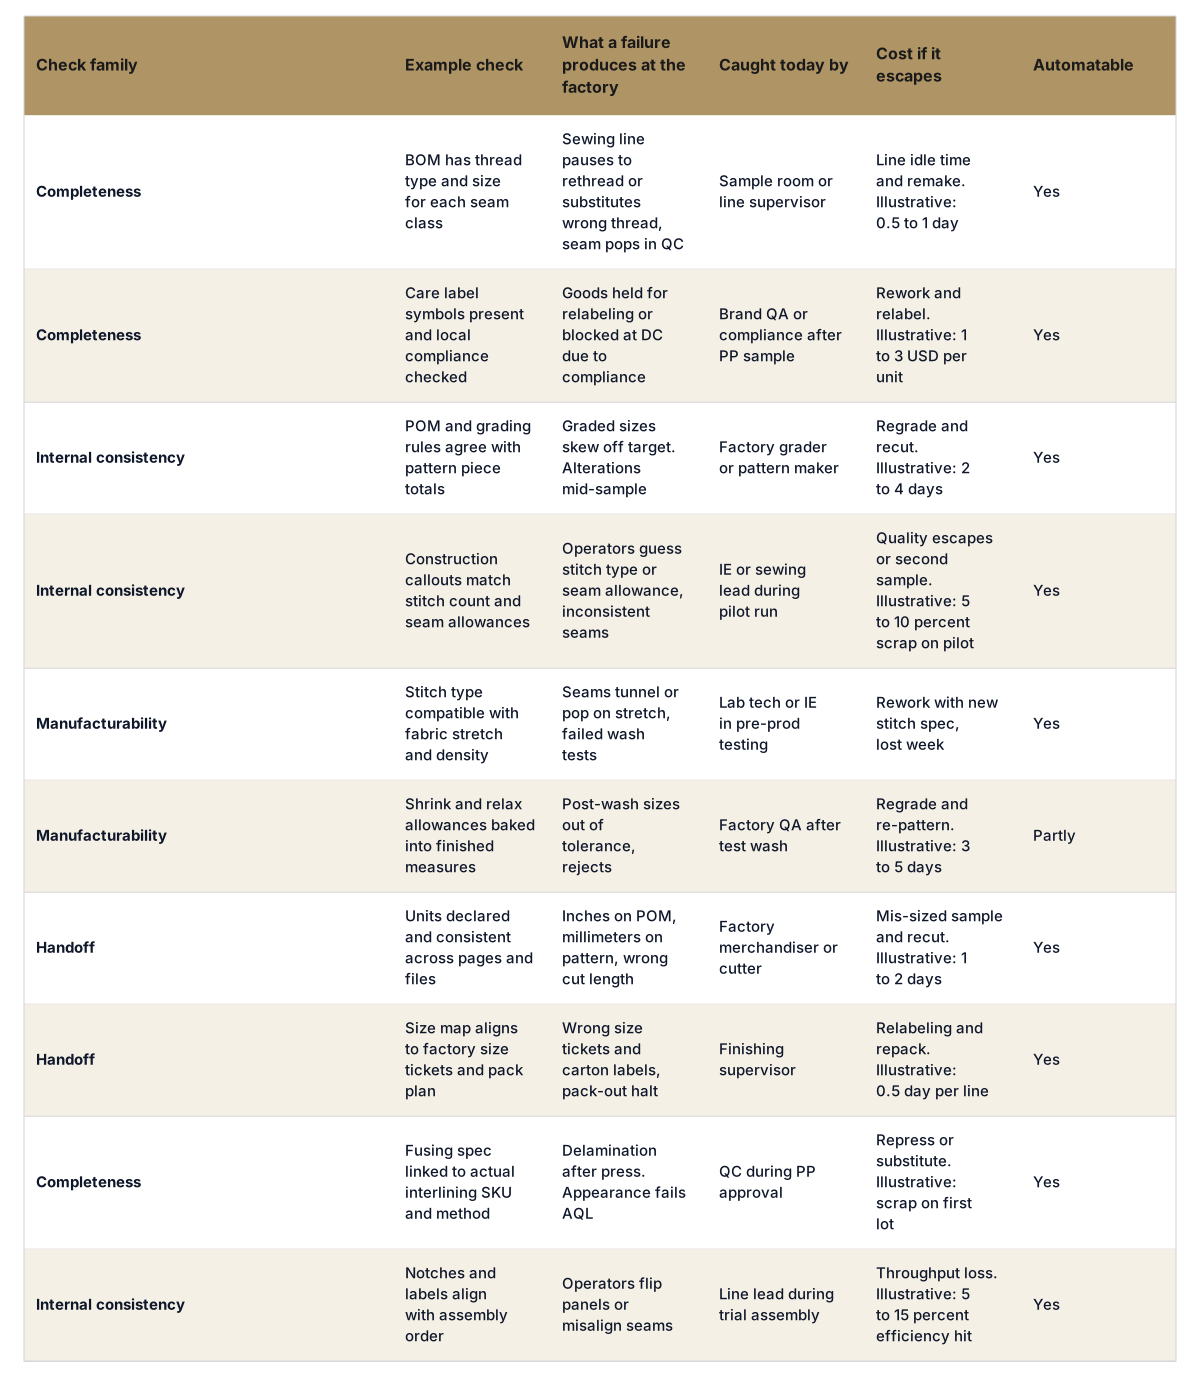

Estar listo para producción no es una sensación ni un renderizado. Es una especificación que una fábrica puede ejecutar sin necesidad de una llamada de aclaración. Aquí están las comprobaciones específicas que hacen que esto sea una realidad, agrupadas por familia, con el fallo visible en la planta y quién lo detecta actualmente cuando el software no lo hace.
Comprobaciones de integridad
Verificaciones de consistencia interna
Verificaciones de capacidad de fabricación
Verificaciones de entrega
Para repetir la distinción, ya que los responsables de presupuesto lo preguntan dos veces: la velocidad de generación y la profundidad de validación son independientes. The F* Word genera un paquete técnico listo para fábrica en 8 a 10 minutos, incluyendo la lista de materiales y las notas de construcción, y genera moodboards como parte de la misma orquestación. Pero lo que protege su calendario es la capa de validación que se ejecuta antes de que la especificación salga de sus instalaciones. Esa es la diferencia entre un archivo y una señal de aprobación.
Los equipos suelen empezar automatizando lo que parece fácil. Eso es una trampa. Debe priorizar las comprobaciones según el coste del fallo si se pasan por alto, no por el esfuerzo de ingeniería. Un esfuerzo de dos horas que evita un retraso de una semana es mejor que un esfuerzo de un día que evita una corrección de 30 minutos.
Aplique un modelo de puntuación sencillo. Puntúe cada comprobación según el coste del fallo, la probabilidad de que pase desapercibido y la frecuencia. Multiplique y luego ordene. Cuando los datos sean escasos, empiece con ejemplos de las dos últimas temporadas. Actualice trimestralmente a medida que recopile datos reales de errores. Si necesita una plantilla y un flujo de trabajo, consulte software de flujo de trabajo de moda con IA.
Reconsidere su posición en el mercado mientras prioriza. El bando de la generación le entregará un archivo más rápido. El bando del almacenamiento lo archivará ordenadamente. Ninguno de los dos valida. Su presupuesto debería destinarse a la capa de validación y orquestación que reduce la distancia entre la especificación producida y la aceptada sin revisiones. The F* Word opera en ese espacio, diseñado para integrarse sobre sus herramientas actuales en lugar de reemplazarlas. Si quiere ver cómo se integra con las limitaciones empresariales, lea enterprise.
Semana 1. Defina el conjunto de salvaguardas. Elija de ocho a diez comprobaciones de las cuatro familias con el mayor coste de fallo. Un conjunto inicial típico incluye la propagación de unidades, la compatibilidad de costuras, la concordancia entre POM y patrón, la capacidad de resolución de la BOM, la integridad de la etiqueta de cuidado, la captura de la tolerancia al encogimiento, el mapa de tallas para las etiquetas y la claridad del plan de empaquetado.
Semana 2. Conecte las fuentes de entrada. Asegúrese de que sus exportaciones de patrones, tablas de POM, líneas de BOM y especificaciones de construcción estén disponibles para el validador en formatos consistentes. Aquí es donde la orquestación importa. The F* Word está diseñado para reunir esas fuentes, generar la ficha técnica lista para fábrica en 8 a 10 minutos y aplicar validaciones antes de la publicación. También admite la generación de paneles de inspiración (moodboards) como alimentador inicial para que el contexto viaje con la especificación. La herramienta no es un PLM ni un simulador 3D. Se sitúa entre esos sistemas como la capa de validación y orquestación.
Semana 3. Realice una prueba piloto con un estilo por categoría. Elija una prenda de punto, una de tejido plano y una de abrigo. Realice un seguimiento del número de revisiones, el tiempo hasta la aceptación de fábrica y los cambios que el validador marcó y que habrían pasado desapercibidos. Mantenemos una guía breve para realizar una prueba controlada aquí: plan piloto.
Semana 4. Cierre el ciclo. Realice un análisis post-mortem con sus socios de fábrica. Pregunte qué siguió causando consultas. Añada dos comprobaciones más de la lista de pendientes basándose en esos comentarios. Aumente la cobertura a 16 comprobaciones. Implemente controles de publicación para que nada salga de la revisión de diseño sin luz verde. Cuando lleguen los comentarios de la fábrica, páselos por un ciclo de corrección estructurado. Si está formalizando ese ciclo, este explicativo le ayudará: revisiones de fichas técnicas tras los comentarios de fábrica.
Gobernanza. Asigne responsables. El vicepresidente de desarrollo de producto o el director de aprovisionamiento son dueños del control de publicación. El liderazgo creativo firma que la intención del diseño se mantiene. El departamento de merchandising valida que el empaquetado y el etiquetado coincidan con el plan de lanzamiento. Las comprobaciones se ejecutan en minutos. Su personal dedica tiempo a la intención, no a tareas administrativas.
Trayectoria. Para finales del primer trimestre, apunte a 24 comprobaciones automáticas. A mitad de año, cubra las 32 completas. Mantenga el modelo de puntuación activo y elimine las comprobaciones que nunca se activan. Añada profundidad donde la fábrica todavía haga consultas.
Empiece gratis en thefword.ai y valide una prenda antes de que llegue a la fábrica.
No. El PLM sigue siendo su sistema de registro y las herramientas 3D o el CAD de patrones siguen siendo sus sistemas de creación. La capa de validación y orquestación se sitúa entre ellos y la entrega a fábrica. Comprueba y ensambla el resultado para que la aceptación sea más rápida y limpia.
The F* Word genera una ficha técnica lista para fábrica en 8 a 10 minutos a partir de un diseño de prenda, incluyendo la BOM y las notas de construcción. Las validaciones se ejecutan en el mismo intervalo porque las entradas están orquestadas conjuntamente. Los equipos suelen enviar una especificación de primera pasada a la fábrica en menos de una hora tras la aprobación creativa.
Realice un seguimiento de tres indicadores: rondas de revisión por estilo antes de la aprobación de PP, días desde el envío de la especificación hasta la aceptación de fábrica, y la proporción de cambios detectados antes frente a después de la entrega. Los resultados ilustrativos en proyectos piloto muestran entre una y dos rondas menos y una reducción de una semana en la aceptación, pero mida su propia línea base y sus ganancias.
Parametrice según el perfil del proveedor. La lista de maquinaria, la biblioteca de costuras estándar y las tolerancias preferidas deben determinar los resultados de aprobación o advertencia. Su validador debe vincular las comprobaciones al proveedor objetivo en el momento del lanzamiento, de modo que la misma especificación se envíe con diferentes reglas cuando sea necesario.
Relacionado: Generador de fichas técnicas con IA · Validación con IA antes de la entrega a fábrica
Get The F* Word workflow insights in your inbox.